微信同号扫码咨询
【本文摘要】这款双槽折角板含长向窄翻边、两处短长圆槽和分布在不同面的圆孔。长槽可以提供怎样的调整范围,要结合实际安装方式确认,不能据槽形直接认定折角和孔位都无需复核。无锡精密加工厂依据受控模型分析供货与接收范围,不将工程建议写成本公司已加工的案例结果;客户与项目识别信息不披露,生成图也不作为成品实拍。
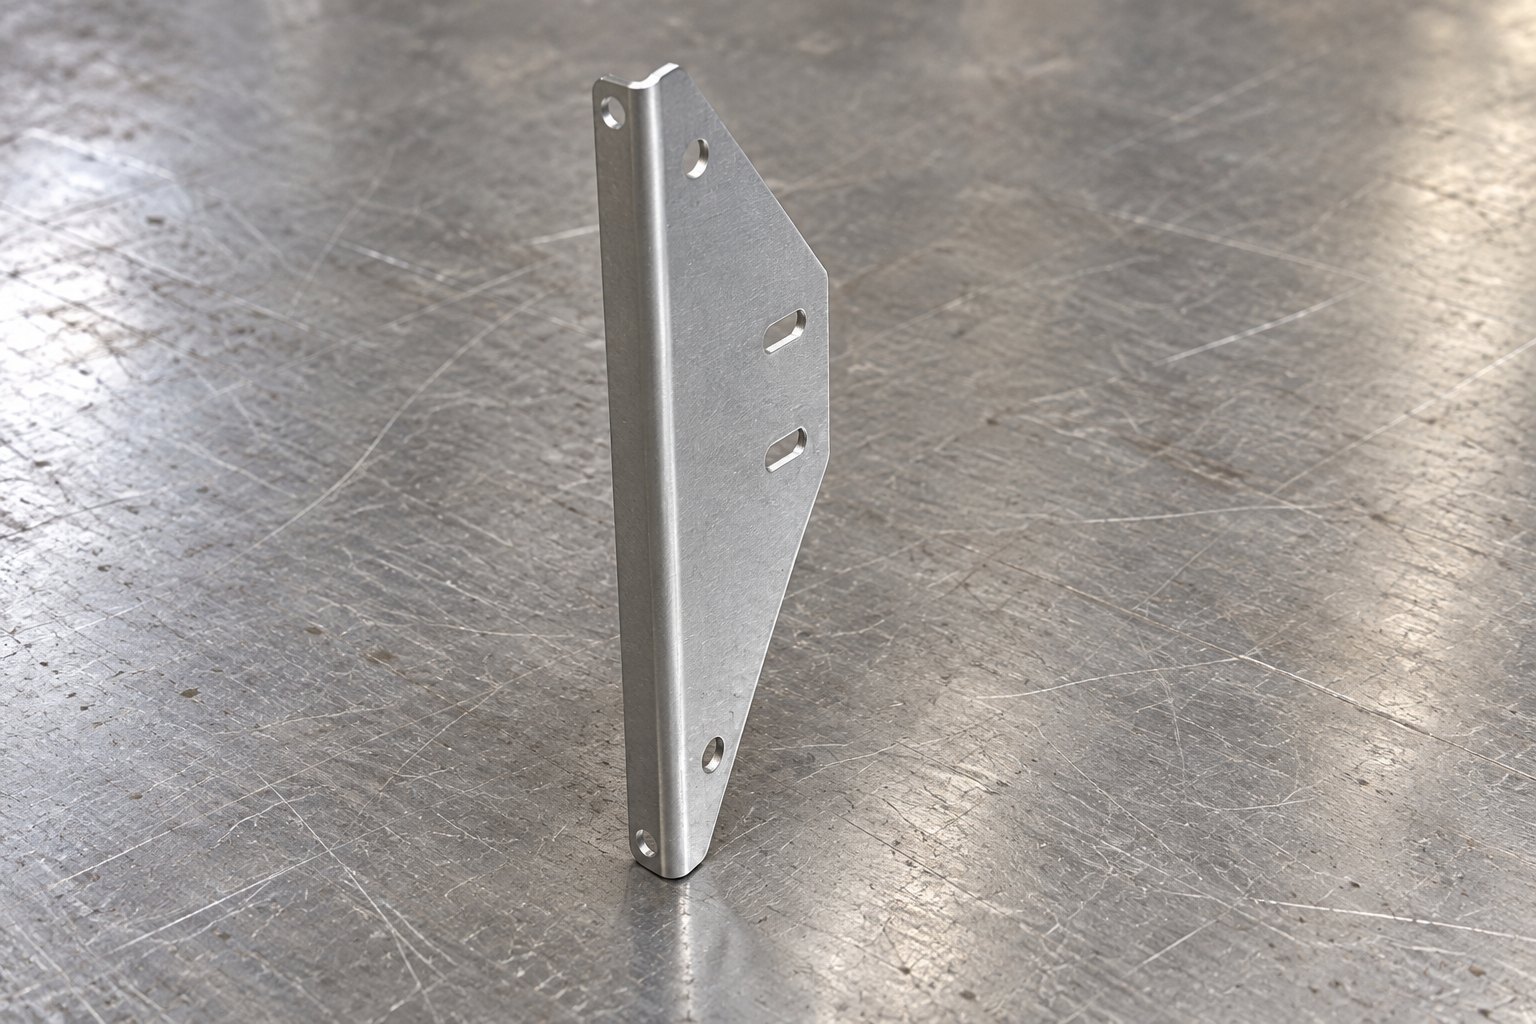
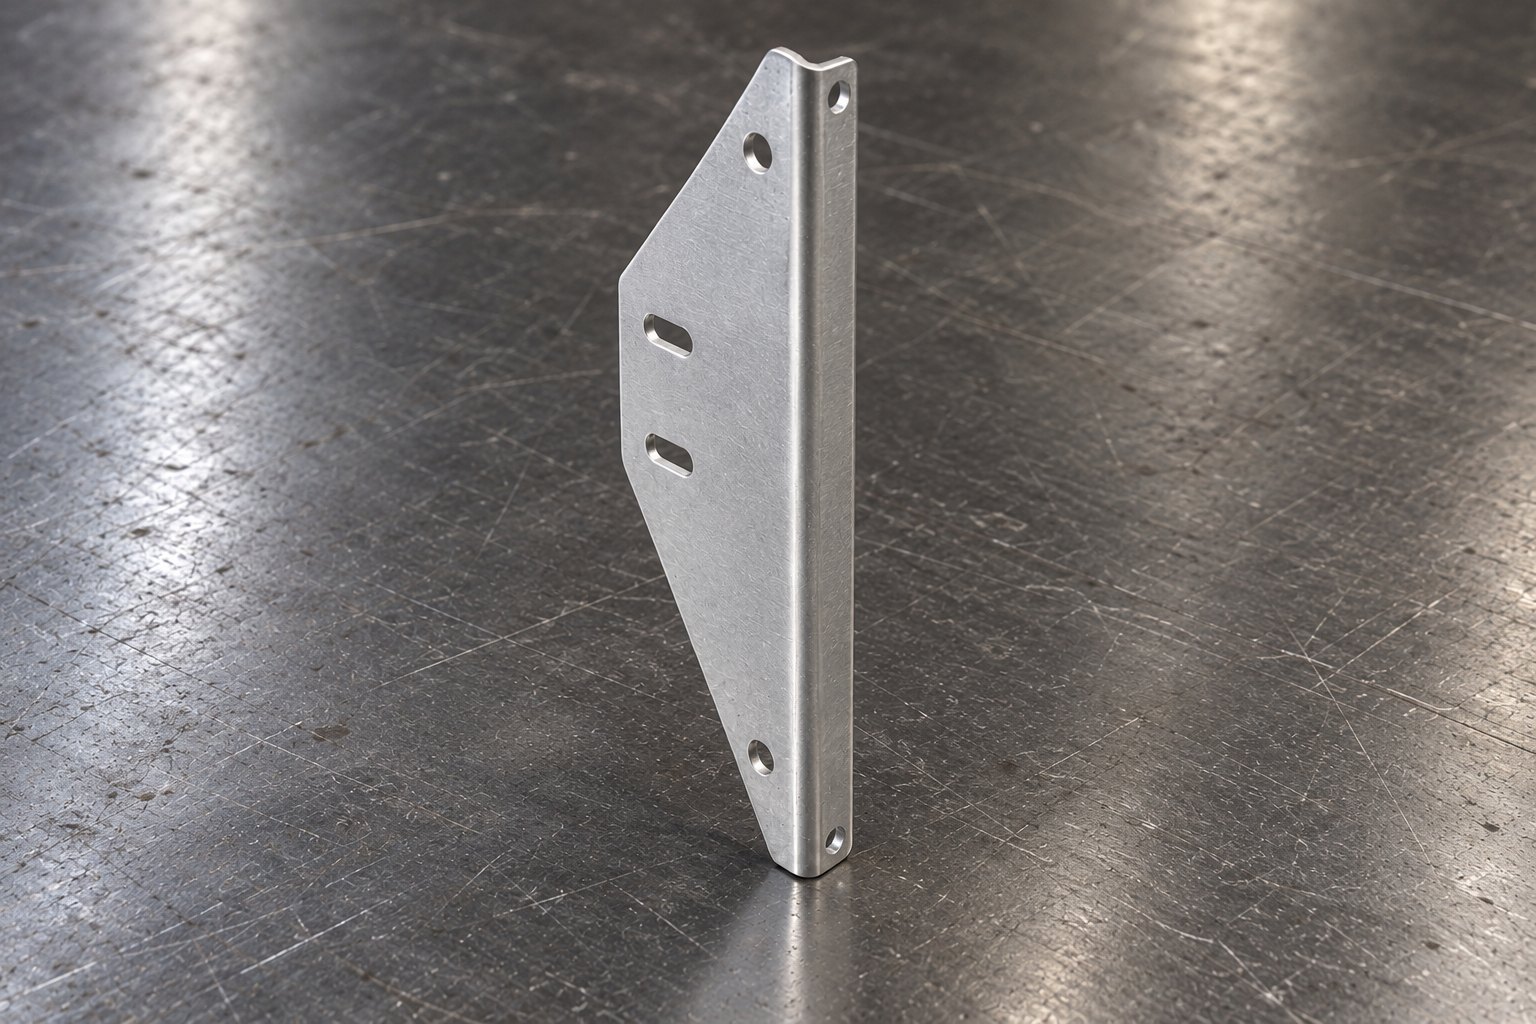
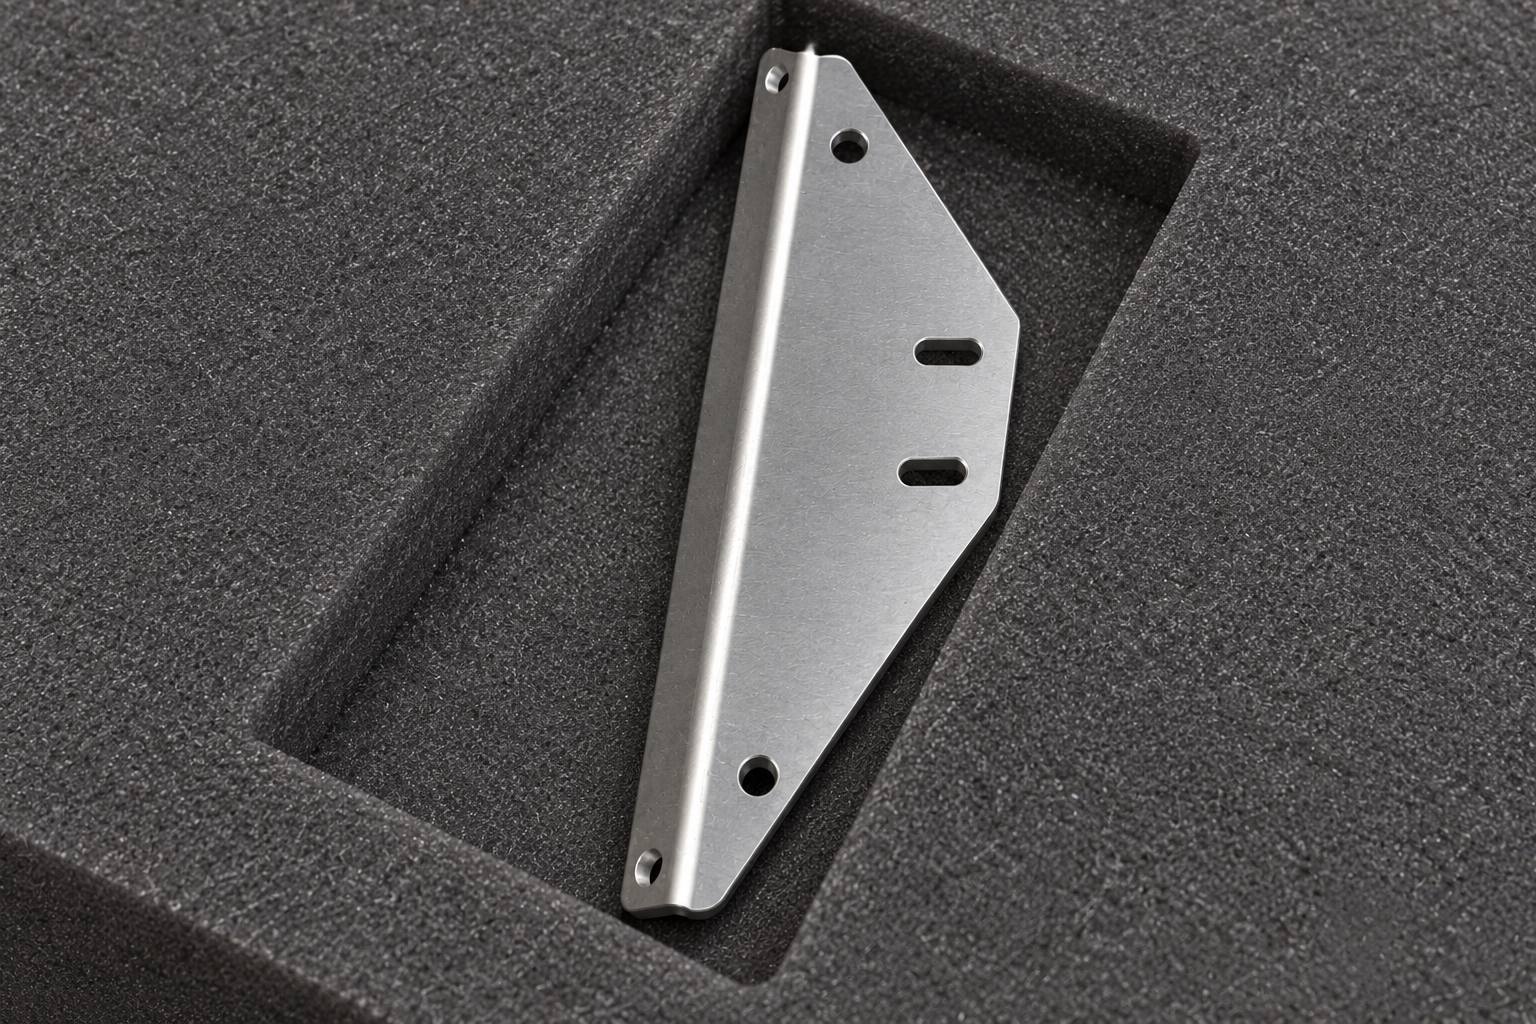
本轮模型可见一块长条折角结构:窄翻边与较宽主板相交,主板上下轮廓带斜向收边,中部有两处横向短长圆槽;主板近两端各有一个圆孔,翻边两端也各有一个圆孔。名义包络约11.5×38×135毫米,仅表示模型几何,不代表生产实测、材料或成形公差。[来源:受控STEP模型名义几何及多视图核对]
采购需要判断:报价是否只包含平面开孔与折角,还是同时覆盖成形后的孔槽关系、接触状态和长件保护。若长槽用于位置调整,其实际可用性仍受连接件、装配面和折角关系影响,必须由项目工程人员确认,不能从外形推定设备用途。
表中结构经多视图核对;其余尺寸、公差和工艺要求按受控图纸与试制评审确认,不根据图片金属色泽补写材料。
长圆槽若用于螺钉调节,只能在给定连接与接触条件下提供相应活动空间。折角偏离、翻边安装关系改变或孔口处理不当,都可能让名义槽长无法转化为实际可用行程。采购应问清长槽的用途与装配步骤,并区分先定位翻边还是先定位主板,不把能够穿入螺钉理解成整件适配。
平面开口与成形后的关联位置需要贯通评审。建议加工方说明开孔、轮廓和成形之间的顺序依据,哪些关系在成形前检查,哪些必须在成形后确认。具体加工方式要结合材料和图纸决定,不因形状像钣金就宣称本件历史采用某种切割或折弯工艺。
对于相对薄的折角区域,应评审支撑与夹持状态。吴宝海等2021年综述摘要说明合理装夹与弱刚性零件加工稳定性相关。来源:吴宝海等,《机械工程学报》,2021。该背景不提供本件折角限值或成形参数;这里提出的成形后复核属于本单工程建议。
主板和翻边分别有孔,检查不能只看其中一面。若按主板夹紧后测得孔位,再按翻边安装时观察,支撑不同可能造成不同结论。建议在评审中明确成品检查的支撑面、定位顺序和可接受状态,并把跨面关系列入报价范围;不规定未经图纸确认的角度或孔位限值。
长向轮廓还影响搬运与装包。单端夹持、重件压叠或狭窄格位挤压,都应在方案评审中考虑。可以讨论沿长度支撑、独立格位或成组平托,但要说明接触位置与取放方式,不能把泡棉存在本身当作保护充分的证明。
这些是本件需核验的加工与交接能力,不是本站已证实具备全部设备或取得具体精度的声明。供应商能否用本件资料说明这些步骤,比仅提供通用折弯设备清单更有参考价值。
无锡精密加工厂建议,把平面轮廓、六处开口、折角成形、成形后复核与保护交货列为同一份供货清单。其中六处开口指主板四处与翻边两处,并不意味着六处采用相同工艺或价格。若方案拆成多方完成,还要明确每次交出状态与返工时如何保留定位依据。
接收时先确认版本、数量和孔槽方向,再依照约定支撑复核成品。长槽调整功能如需试装,按实际连接件与批准条件进行,不用生成图或名义模型直接作功能保证。回到标题,长槽并不能替代折角定位,只有两者与接触状态一起确认,才能比较完整交付。
不能。具体调整空间取决于连接件和装配关系,技术要求应由工程资料确认。
需要按约定确认成品关系,尤其是主板、翻边及跨面孔之间的对应。
不能。模型证明几何形态,实际工序、设备和结果需要相应生产资料支持。
都应按图纸与使用要求评审,但位置、工具进入与处理范围可能不同,不用一个笼统参数代替。
不能。图片依据模型生成,仅用于结构展示,非实际加工成品实拍,不作为质量接收依据。
· 受控STEP模型及本轮多视图核对:支持名义几何、孔槽数量与折角轮廓,原始资料保密。
· 吴宝海、郑志阳等:《面向薄壁零件加工变形与振动控制的智能装夹技术研究进展》,《机械工程学报》2021,57(17):21—34;核实官方题录与摘要,仅引用弱刚性结构装夹的定性背景。
177-0621-7614
24小时服务热线
扫码添加微信备注"公司+姓名"
shiziqiu@oemach.com
邮箱