微信同号扫码咨询
薄盖板的孔可以装上,并不自动说明面形、折角、周边间隙和接触状态都满足要求。无锡折角薄盖板采购,应把安装功能与尺寸外观分开定义,再比较供应商的确认方案。本文图纸来源于莱图加真实加工案例。涉及客户及项目的保密信息不予披露,配图为依据图纸生成的展示图,不是历史交付件实拍。
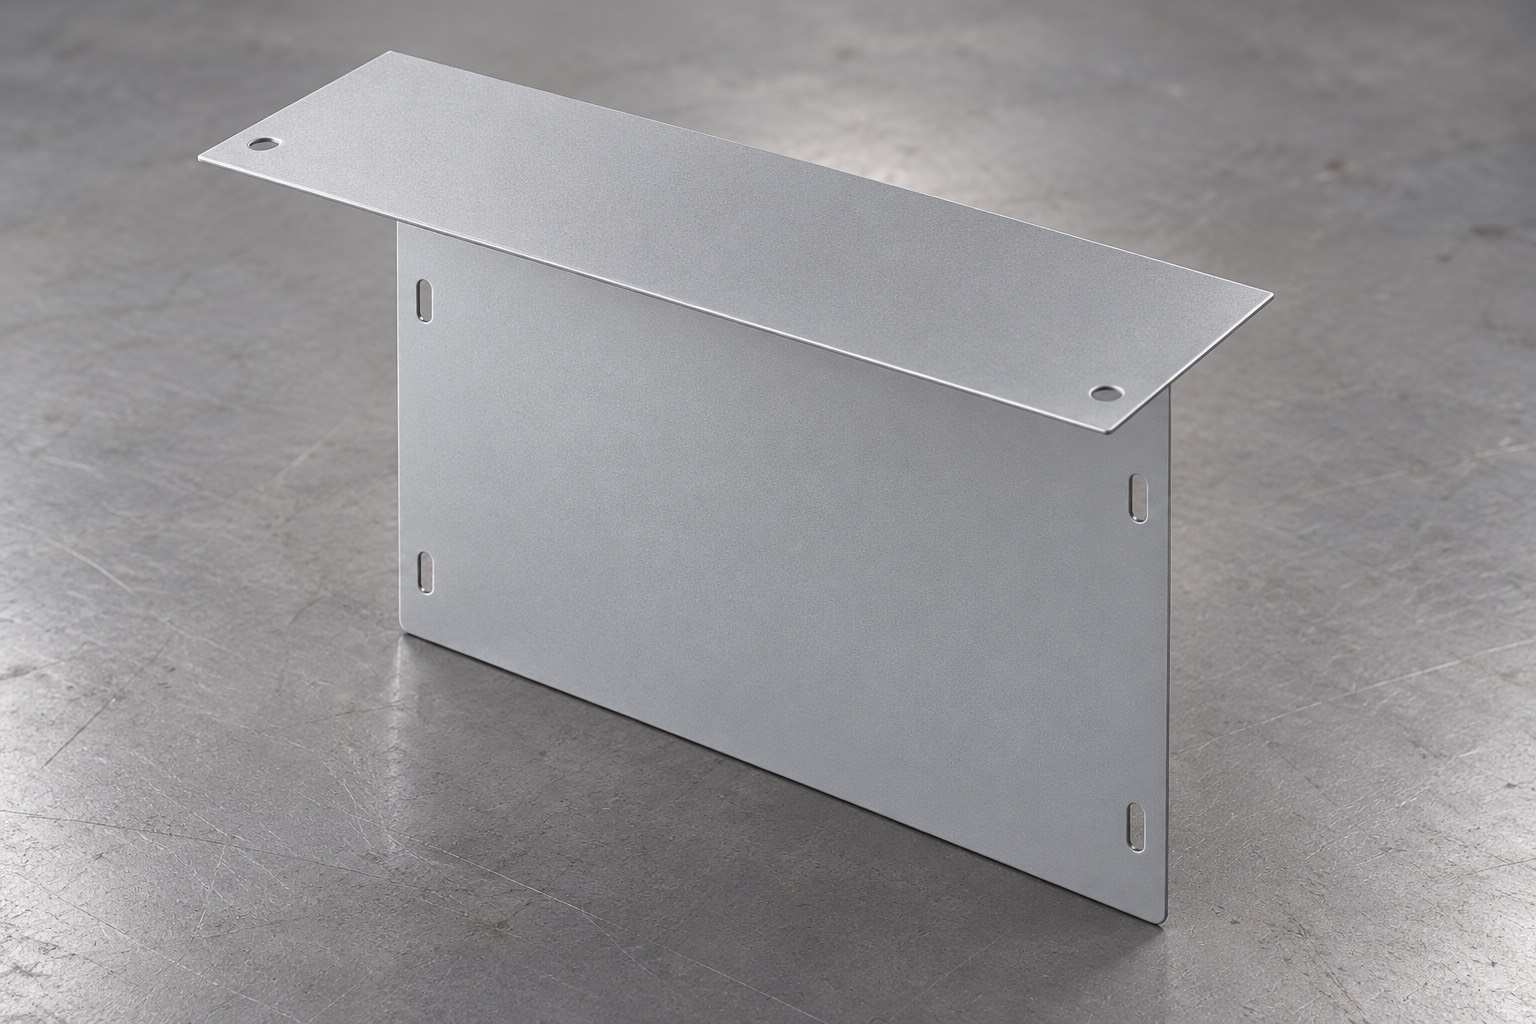
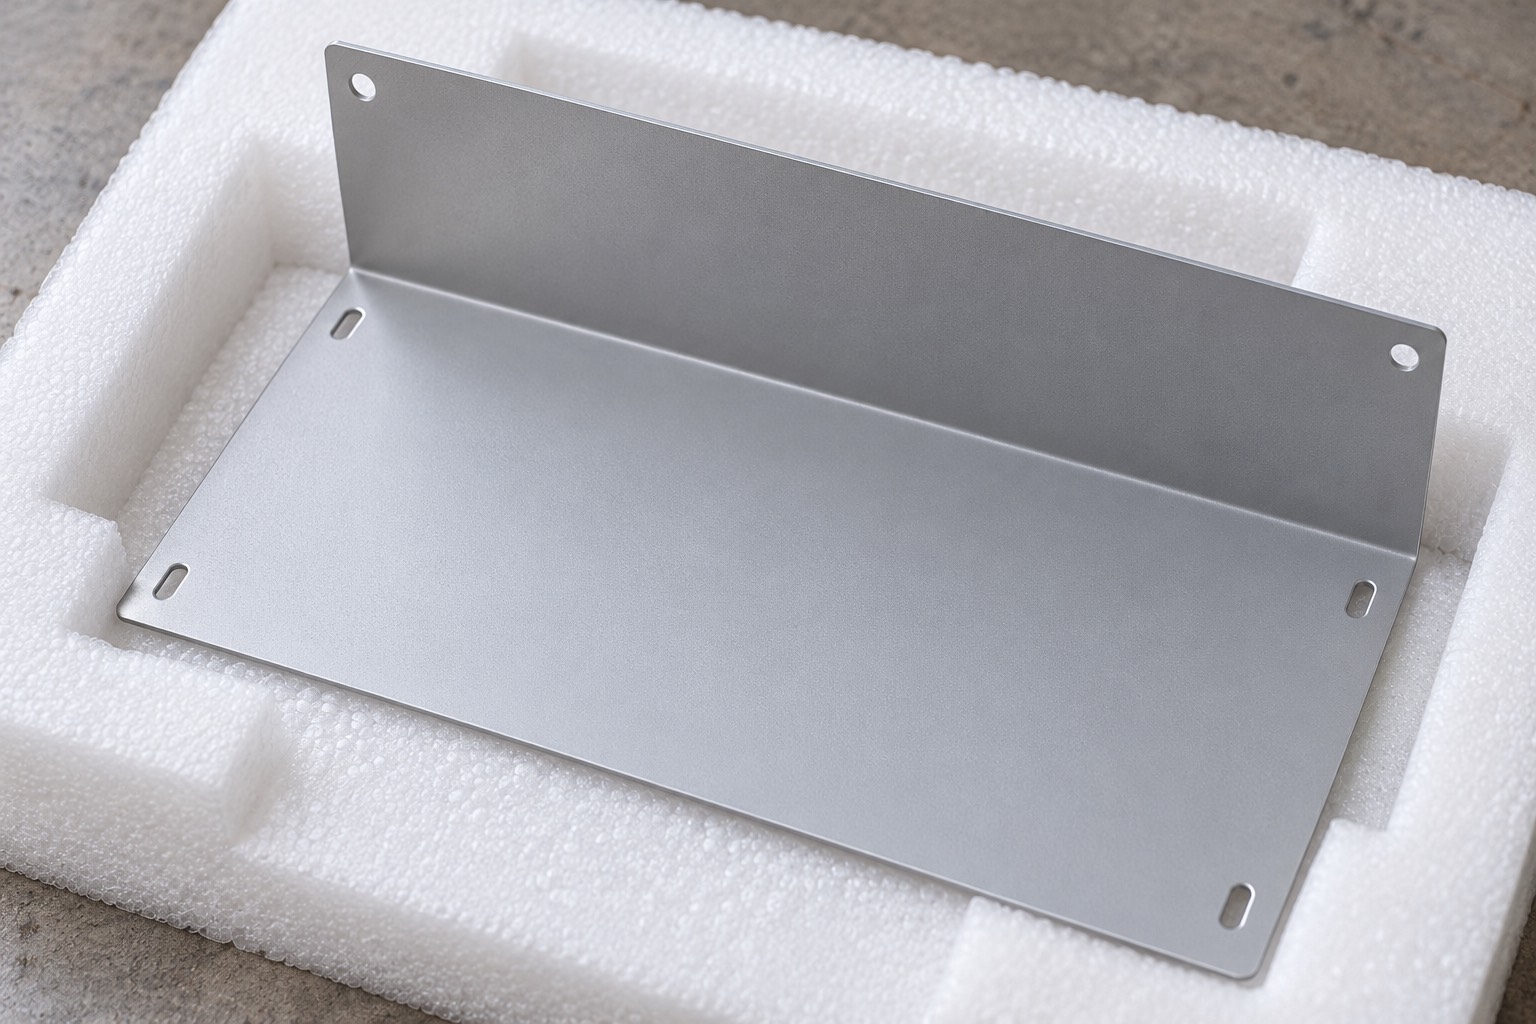
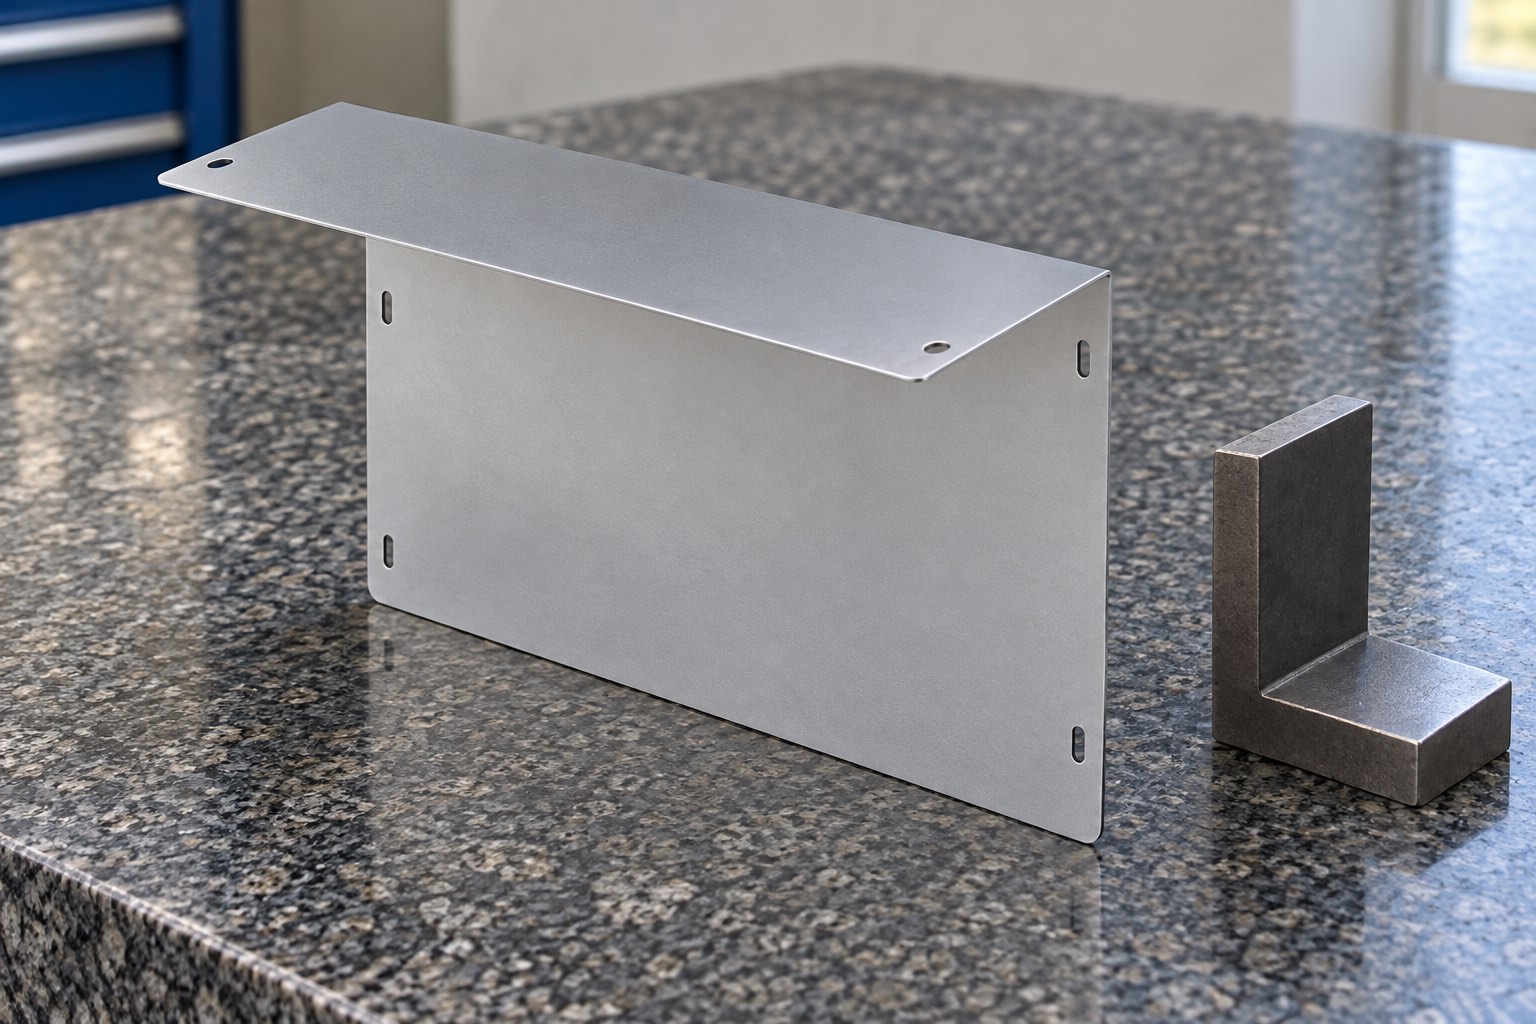
莱图加实际加工过本案例所示的折角薄盖板。模型有两个沿长边相接的板面:一个面具有四个边缘附近的孔位,另一面具有两个孔位。本文讨论的是采购怎样安排成品状态验收,不把外形直接当作具体设备、防护等级或材料牌号的依据。
采购应先明确盖板安装在什么接触面、允许哪些调节、哪些周边需要避让,以及装配后是否还需保持间隙。没有这些条件,供应商可能只能回答“能开孔、能做外形”,却无法解释怎样证明成品适配。比价前应先统一确认口径。
以上为莱图加案例模型实际导入核对后的名义几何,不作为公差、材料或生产实测结论。其余尺寸、公差和工艺要求按受控图纸与试制评审确认。
螺钉能装入可以提供局部功能观察,但紧固过程可能把薄面拉到另一个状态。采购需先区分自由状态、规定支撑状态与安装状态各检查什么,不能在比较样件和批量件时任意切换条件。若允许靠安装调节获得位置,也应明确调节范围与操作方法。
从莱图加工程评审角度,建议让安装基准、孔位关系和周边间隙与检查方法对应。对于外观要求,明确观察方向与条件;对于功能关系,按图纸安排适用检查。不要要求供应商只拍一张装上后的照片,就认定所有面形和位置项目都已通过。
模型中的六个孔位分布在不同板面。采购应询问加工方怎样确认孔组与折角的关系,而不是只分别接收两个面的孔距。成形前后如何安排孔加工,属于需要结合实际材料与技术条件评审的路线,本文不推定本案例历史工序。
建议首件资料说明检查基准、支撑及相关尺寸范围。若路线需要先形成平面孔组再得到折角,应确认成品关系;如果成品状态加工孔,则应评审工具和支撑可达性。两种路线都不能凭先后名称判定优劣,采购应比较它们如何验证本单要求。
薄盖板在加工、周转和包装中都需要合适支撑。采购应让方案解释哪些区域可以接触、孔口两侧怎样处理、哪些自由边需要防磕碰,而不是等收货后才讨论压痕或局部翘起。出现异常时,应先分辨边缘毛刺、外力变形或装配条件差异,再决定处置。
张仲玺等在《航空学报》2024年的研究讨论薄壁零件残余应力与变形控制。本文仅借其说明加工状态与变形需分别评审,不把其试验材料和变形改善数字用于本盖板,也不据此认定本件采用相同工艺。来源:《薄壁零件残余应力演化机理及变形控制方法》
本案例说明莱图加加工过两面分布孔位的折角薄板类零件,采购可以据此沟通成品关系、薄面保护和安装复核。不能因为案例真实,就补写没有提供的合格率、批量数量、交付天数或曾经发生的变形事故。
新的无锡薄盖板加工订单,应再次确认材料、图纸版本、安装资料、数量与表面要求,形成适用于本单的方案。区域服务不等于当地实体工厂;采购需要核实真实生产协作和交付安排,不用地域名称替代供应商调查。
建议将接收分成孔组与安装关系、面形及折角、边缘与外观、数量与包装四部分,为每部分写明资料、状态和负责方。若提供装配样机或配合件,需固定其版本与紧固条件,明确它能检查什么,哪些仍需独立尺寸复核。
比较供应商时,应让对方按同一接收范围解释首件与批量检查,不以“能装上”替代完整确认,也不把检查项目数量多当作质量承诺。莱图加真实案例提供结构经验基础,当前订单仍要以受控要求和实际确认结果作接收依据。
不建议,还应按用途明确折角、面形、周边间隙及有关安装关系。
只有接收条件明确允许该安装状态时才能按其范围判断,不能自动代替自由状态检查。
按各孔用途及关系要求选择,孔数相同不意味着功能和接收条件相同。
案例来自莱图加实际加工数据库;出于资料展示与保密需要,本文图片依图纸生成,仅作结构展示。
应先记录批次与现象并与供应方确认处置,不自行改变可能影响功能的边缘或面形。
莱图加真实加工案例资料,本文按脱敏模型核对结构,不披露客户及项目保密信息。张仲玺、王帅钦、赵慧娟、张定华、汪龙皓,扬州大学与西北工业大学,《薄壁零件残余应力演化机理及变形控制方法》,《航空学报》2024年45卷13期629365;引用范围为官方摘要与试验条件,仅作状态与变形的背景说明,不迁移材料与数值结论。
177-0621-7614
24小时服务热线
扫码添加微信备注"公司+姓名"
shiziqiu@oemach.com
邮箱