微信同号扫码咨询
【本文摘要】这款光电座具有薄壁L形结构,竖面两个圆孔、底面两个长槽。讨论加工顺序时,不能只问先钻孔还是先折弯,还要看成形后孔槽与安装面的关系如何验证。本文依据实际导入的三维模型,从莱图加工艺评审角度比较方案,用于无锡设备零件加工交流,不代表已经完成生产验证。
下表数值来自模型名义几何解析,单位为毫米,不是交付件实测或验收公差。材料、成形工艺、技术要求与装配条件按受控资料确认,不能仅凭外形指定某种材料和生产方法。[来源:用户提供的STEP模型几何]
L形薄壁零件可以讨论钣金下料成形,也可以在适用条件下评估其他加工方式。模型显示转角及壁面,但不能单独证明实际采用折弯、铣削或某种毛坯。莱图加应先结合材料、数量、壁厚要求和关键装配关系选择工艺,不能为了叙述完整而虚构已经采用的生产路线。
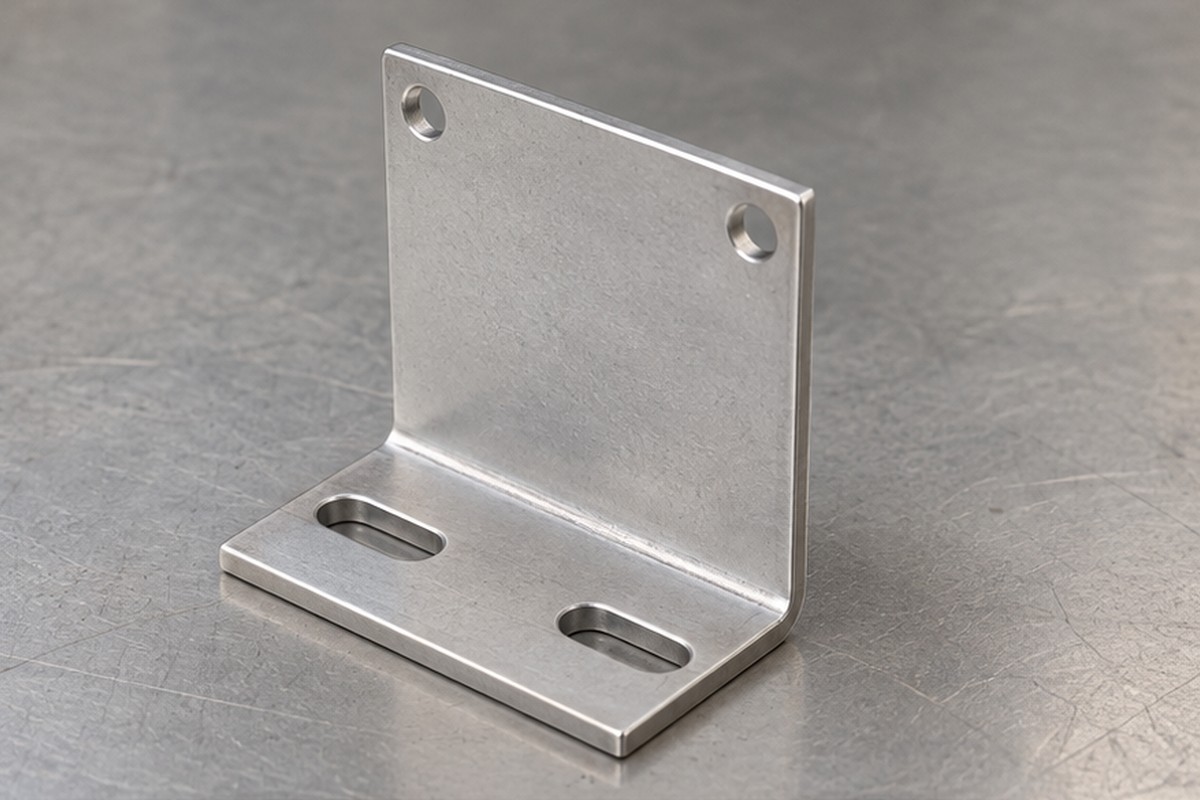
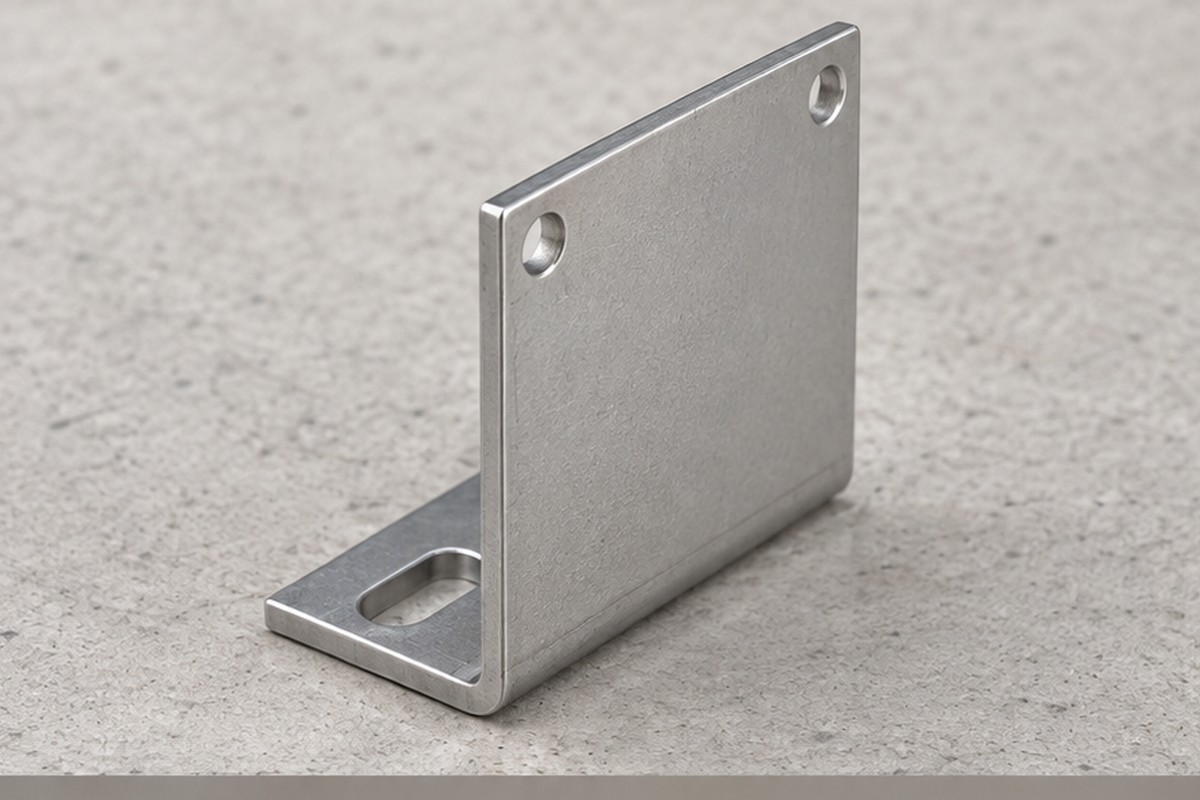
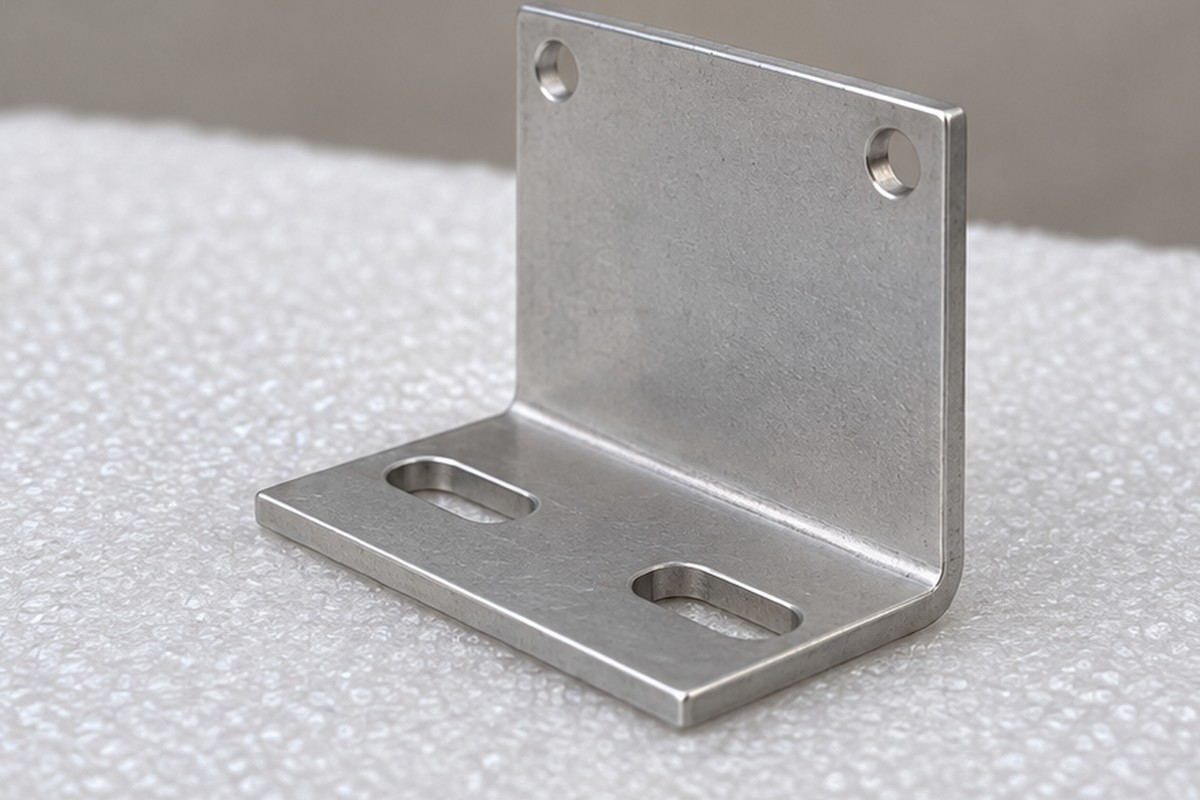
本例名称用于识别交流对象,不据此承诺具体传感器型号或设备性能。配图为按模型新生成的结构示意,不是实际工位、材质或交付证据。无锡小批量零件加工方案需要在正式资料确认后,才能转成可执行的工艺任务。
若评审确定采用板料成形路线,先在展开状态下安排圆孔和长槽,通常便于接近、定位及处理平面边缘。但展开状态的孔位不能直接代替成形后的装配关系,转角附近的几何变化和实际成形条件仍需考虑。不能只检查展开片,就认定竖面孔与底面安装关系满足要求。
莱图加可评估在孔槽加工后保留必要的过程检查,再按确认的成形方案验证角度、孔槽位置和安装面。需要核对刀具或模具是否会接触孔槽区域,以及转角附近是否存在干涉。该路线是否合适,应通过受控图纸与工艺验证判断,不以工序较少作为唯一依据。
如果某些孔与安装面关系重要,可比较成形后加工或修整关键特征的可能性。这样便于以实际安装面组织定位,但会增加薄壁支撑、刀具可达及夹紧空间的难度。零件不能因为尺寸小,就在悬空薄壁上直接承受较大夹紧或切削作用。
拟采取的应对方式是设计贴近壁面的支撑,明确夹紧区域和加工方向,避免把已成形转角当作随意压紧的位置。首件应按与后续一致的支撑条件复核,必要时比较松夹后的状态。若检查时必须把零件强行压成直角,得到的结果可能无法代表实际自由状态。
本件竖面两个圆孔和底面两个长槽处于不同平面,单独核对孔径和槽宽,不能覆盖两组特征之间的关系。建议先明确哪个面与设备接触、哪个孔用于定位、长槽怎样调整,再确定检查依据。底槽能够调节位置,不代表可以吸收所有角度或孔位偏差。
圆端长槽的直段、端部及孔口需要分别修整,避免去毛刺扩大有效开口。转角处还应检查磕碰、局部变形和工具接触痕。解决方案不是给这类零件统一增加紧公差,而是让加工、成形和检查围绕同一个功能关系组织,避免各道工序分别合格却难以装配。
1. 工艺选择先核实。注意L形外观不等于确定折弯路线,需要具备模型评审和工艺比较能力,结合受控资料验证材料、成形及加工条件。
2. 薄壁支撑要可复现。注意夹紧可能改变转角和壁面状态,需要具备薄壁工装支撑能力,比较夹紧与松夹后的复核结果,明确检查状态。
3. 两平面孔槽一起看。注意竖面圆孔与底部长槽的共同基准,需要具备多面定位和关联位置复核能力,不能用两个独立孔径读数替代装配关系检查。
4. 长槽和弯角保护分开。注意槽口残屑、转角磕碰和边缘过修,需要具备受控去毛刺及外观检查能力,包装前确认槽端、安装面和弯角状态。
建议按约定检查整体轮廓、孔槽尺寸、两平面关系及外观,记录采用的定位和支撑方式。包装应避免薄壁件相互套叠挤压,弯角和外露边缘分隔保护。选择供应商时,应查看其是否能解释工艺取舍、准备支撑与复核方案,而不是直接把所需能力写成企业已经具备的确定事实。
哪种加工顺序一定更好?没有统一结论,应比较材料、数量、关键关系及工装可达性。
长槽是否意味着孔位不用控制?不是,调整方向、有效范围与紧固接触仍需明确。
竖面两个孔是否可以直接攻螺纹?本文仅确认模型圆孔几何,连接规格应按受控资料确认。
可以直接写用于半导体设备吗?需要实际应用依据,目录和外形都不能证明设备工况。
图片可以证明折弯或尺寸合格吗?不能,生成图只用于结构交流,不代表生产过程与检查结果。
· 用户提供的STEP模型几何:已完成实体导入、包络及圆柱面解析和多角度查看;仅作内部工程分析,不公开原始文件。工艺比较、工装与验收安排为本文建议。
177-0621-7614
24小时服务热线
扫码添加微信备注"公司+姓名"
shiziqiu@oemach.com
邮箱