微信同号扫码咨询
【本文摘要】可以按图评审。本文以可独立控制动子的磁力直驱输送方案为例,载板装在动子上承载工件;不同导向、驱动和反馈架构须分别评审,并非所有系统都有导轮或相同的磁钢安装方式。样机和试线阶段,动子载板、治具安装板、导轮座和磁钢安装座每种要几套到几十套,适合小批量零件加工。定做前要说清四项:动子和轨道资料以谁为准,载板平面度和定位孔怎样标注,重量和材料由谁确定,各套之间的一致性怎样复核。定位精度、运行速度和整线安全由项目方与输送系统方按方案验证;加工方仍须评审资料并对约定的材料、制造质量和交付资料负责。无锡精密加工厂面向无锡及长三角的智能设备和小批量零件加工需求,具体材料和工期以本单评审为准。
智能设备企业和产线集成商用磁驱输送线做锂电、电子和医疗耗材装配时,工件外形和工位节拍会随项目调整。一条样线上的动子数量不少,同类任务的载板可能要求互换;存在多型号时,应按接口族管理。试线后若定位销或治具高度需要变更,应先评估兼容性和返工条件,再书面确定哪些零件改制或重做。
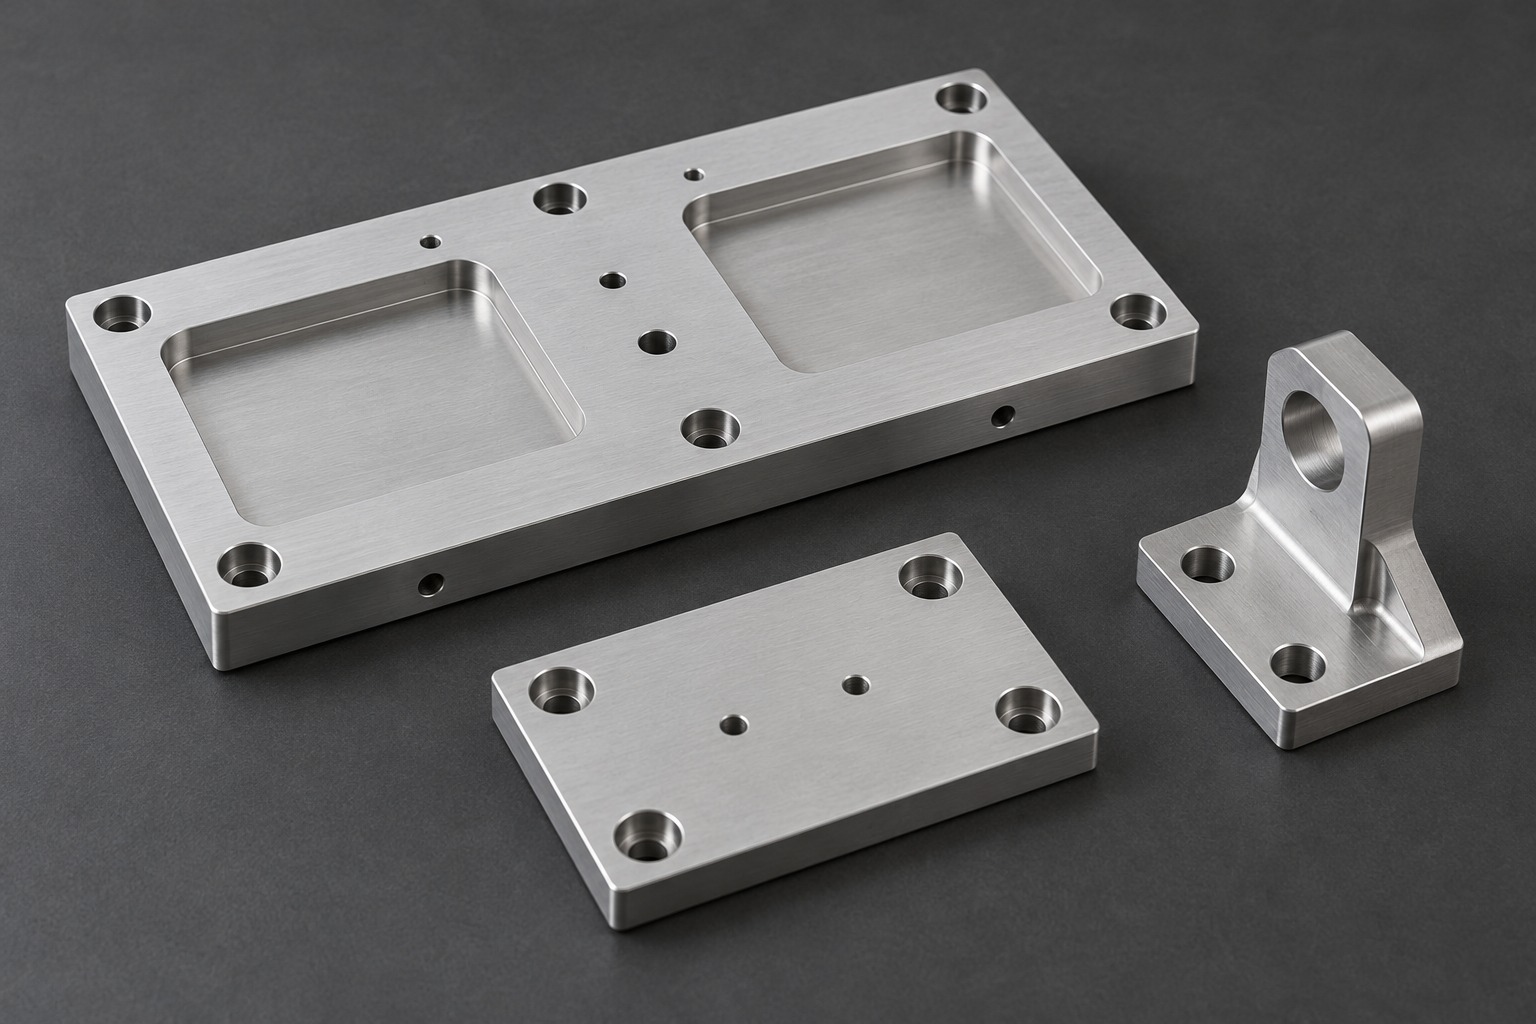
判断:铝合金动子载板可以用CNC加工。它和一般治具板不同在三点:一条线上的载板要能互换,各套的定位孔和安装孔要一致,不然换个动子工件就放不准;动子要快启快停,载板质量、重心和载荷分布均影响运动评审,不能仅以减重代替刚度与安全校核,减重槽和材料要按设计方要求;磁钢和位置检测部件装在动子附近,安装座的材料和位置要按输送系统资料确定。
动子和轨道资料:动子的安装接口、导轮位置、磁钢和位置检测部件的安装尺寸,以输送系统厂家和设计方资料为准,型号写在图纸上。
平面度和定位孔:载板安装面的平面度、定位销孔和治具安装孔的位置,由设计方确定基准并标明。
重量和材料:用哪个牌号的铝合金,减重槽的位置和深度,允许的重量范围,由设计方确定。阳极氧化等表面处理能否承接,按本单评审。
一致性复核:关键特性逐件还是抽样、抽样依据和批次范围、关键孔位记录以及跨动子试装方法均须约定;少量抽查不能独立证明全批互换。
磁力直驱输送系统有已发布、2027年2月1日实施的国家标准GB/T 47930-2026《磁力直驱输送系统通用技术规范》,截至本次核对,该推荐性标准已发布、尚未实施。本次仅核对官方题录与日期,未引用条款,不将它写成现行强制要求,也不据名称推定所有磁驱系统均适用。实际技术条件、合同采用版本及零件验收仍须分别确认。孔距和平面度怎样一起看,可参考本站无锡自动化设备零件加工,定位治具为什么要同时看孔距和平面度?
载板数量多、版本多,订单要写全。《民法典》第七百七十一条规定,承揽合同的内容一般包括承揽的标的、数量、质量、报酬,承揽方式,材料的提供,履行期限,验收标准和方法等条款。载板的图纸版本、数量、材料来源和验收方法,都可以写进订单。
产线项目有时会暂停或取消。同法第七百八十七条规定,定作人在承揽人完成工作前可以随时解除合同,造成承揽人损失的,应当赔偿损失。已下料和已加工的载板怎样结算,可以先约定。
以下为工程评审建议,不代表某一订单的执行结果。
先做一套:先验收首套几何、质量及接口,再由项目方按批准的安全方案做受控试装和运行验证;需要互换时安排跨动子检查。一次试跑不能证明整线定位、速度和安全,余量投产条件另行确认。
基准统一:同版本载板采用受控图纸、统一基准和经确认的程序、装夹方案,具体方式由加工方评审;不同型号不能仅因同批就共用程序。驱动磁钢与位置反馈部件应分别核对,不能将两者混为一项。
关键尺寸复核:按约定基准复核安装面、定位孔和适用的导轮孔位;有阳极氧化等后工序时,明确遮蔽、膜层及交付状态的尺寸复核,并核对质量和编号,记录随货提供。
编号包装:每套载板编号装袋,安装面加保护,按批次装箱。
适配的加工方应能对载板互换和减重结构给出评审意见,主动核对动子和轨道资料,并按约定方式编号交货。
无锡磁驱输送线样机要几套动子载板,可以按图做小批量零件加工,关键是动子和轨道接口以资料为准,平面度基准、重量材料、一致性复核和项目变化写进订单。下一步:整理载板图纸和输送系统资料,再询价。无锡精密加工厂可按图纸评审无锡及长三角的动子载板小批量零件加工需求,联系电话177-0621-7614。其余尺寸、公差和工艺要求按受控图纸与试制评审确认。
答:可以按图纸评审。数量和交期在询价时一起说明,便于安排批次。
答:表面处理通常由专业厂家完成,能否承接、由谁负责,按本单评审。
答:磁钢和检测部件通常由输送系统方指定,是否代购、由谁负责,按本单评审。
答:零件几何验收不能替代整线定位验证;项目方和系统方按整线方案验证,加工方仍须对约定的材料、制造质量与资料负责,问题归因应有证据。
答:可先评估报价资料是否充分,但平面度、定位孔基准和重量要求需要二维图纸或说明补充。
177-0621-7614
24小时服务热线
扫码添加微信备注"公司+姓名"
shiziqiu@oemach.com
邮箱