行业知识

无锡精密长槽零件加工:通槽与盲槽怎样安排工艺和复核?

2026-10-20 行业知识

通槽与盲槽看起来都像一条长口,但在支撑、排屑、槽底检查和出口修边上存在不同关注点。无锡精密长槽零件加工,应先明确槽的装配功能和完整几何,再安排开粗、侧壁与端部处理以及分阶段复核。莱图加适合据此组织图纸评审;本文为通用工程建议,不把一种刀具或某组参数写成所有材料的固定答案。

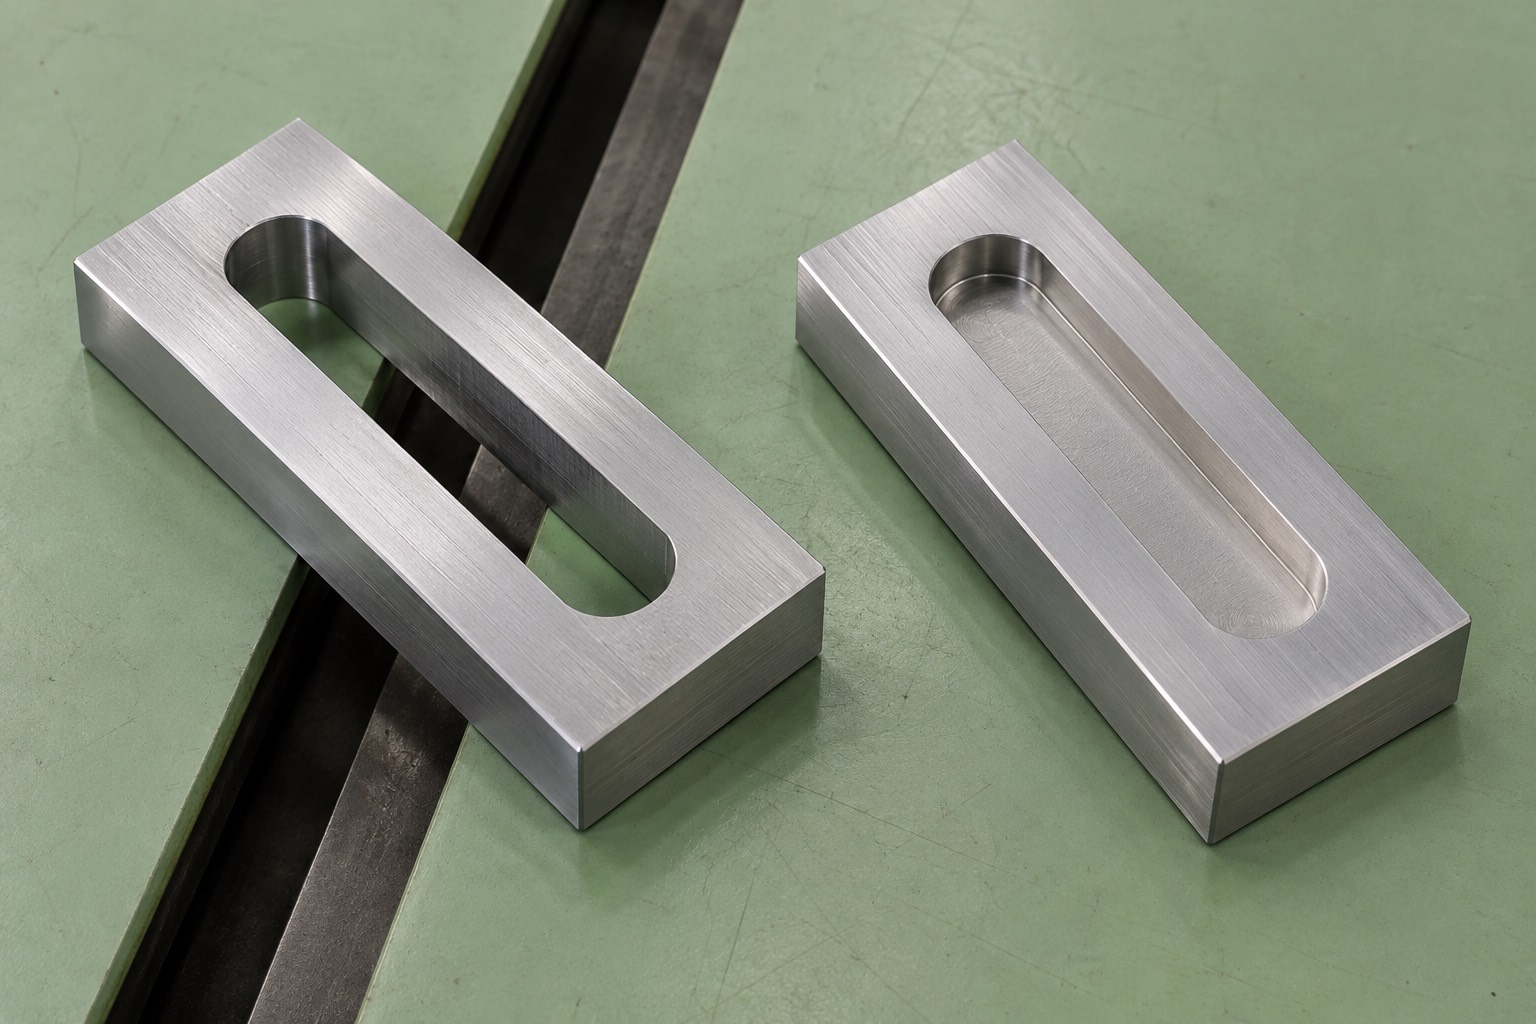
无锡精密长槽零件加工:通槽与盲槽怎样安排工艺和复核? 示意图1
新生成的主题工艺示意,不对应真实客户项目或工厂实拍。

先弄清长槽承担哪种功能

长槽可能用于调整安装位置、导向、避让或容纳配合件。调节槽需要关心可用行程和紧固件接触,导向槽需要评审实际接触侧壁,避让槽则要结合相邻零件的运动包络。用途不同,槽宽、端部和槽底的重要程度不同,不能因为外形相近就沿用上一件的验收清单。

还要区分槽的长度是否包含两端圆弧、深度从哪个面开始、槽宽在哪个高度检查。将尺寸从模型转成加工任务时,这些定义应保留原意。如果设计要求改变端部形式或让刀位置,需要技术责任方确认,而不是由加工方为了方便走刀自行延长槽口。

通槽:开穿后的支撑与背面修边

通槽贯穿工件,加工前的连续材料会在切穿后改变支撑关系。建议先看开槽后两侧的剩余壁、附近孔位及夹紧点,评审是否需要背部承托、工艺连接或分阶段完成轮廓。夹具必须避开刀具实际穿透区域,不能只在平面投影上判断压板没有干涉。

另一项重点是背面出口。正面槽口看起来整齐,不代表背面已经完成修边;检查时应包含两侧长边、两端圆弧和与其他特征相交的位置。背面若在装夹中不可见,路线中就要留出翻面或其他可执行的观察节点,不能用一张正面照片确认整体合格。

盲槽:槽底、深度和工具可达性

盲槽保留底部材料,但不能由此认定它加工更简单。需要检查工具伸出、槽底可达性、切屑排出以及底部和侧壁之间的过渡。侧壁和槽底可能对应不同功能,适合分别明确检查范围;只用一组宽度读数,不能证明槽深和底部状态已经满足要求。

窄而深的槽尤其需要根据实际材料与刀具条件评审。分层、分段或其他适配路线,都应说明应用前提和验证方式,不能把某种“高速”表述当作风险消除。若需要特殊端部或内角,先确认几何与工艺是否相容,再确定是否引入其他制造手段。

毛刺不是只靠加工后打磨解决

石文天、侯岩军、刘玉德、李强强在《中国机械工程》2019年的微切削综述中讨论了参数、刀具几何、切削方式与毛刺的关系。本文只借此说明应同时考虑形成过程和后续去除;微切削存在尺度条件,文中的试验参数不直接用于常规长槽。来源:微切削毛刺形成机理及研究进展综述

对具体订单,建议先记录毛刺出现的位置、方向与工序,再讨论调整刀路、支撑或工具状态。修边应围绕允许的边缘状态控制,不能为了看起来光亮而把有效接触边磨圆。对于槽与孔相交的区域,还要确认工具和观察方式能到达,避免只处理容易看到的长边。

莱图加怎样组织加工与复核评审

第一步,把长槽与安装面、孔组、相邻外形的功能关系整理出来,明确受控图纸与模型版本。第二步,按材料、剩余壁厚、夹紧条件和槽底结构比较开粗及精加工顺序。第三步,安排加工中的状态确认与卸载后的复核,并明确后续表面处理是否影响接收尺寸。

尺寸复核建议包含多个位置和必要的高度层次。应由图纸要求决定槽宽、直线关系、端部形态和深度分别采用何种方法,而不是用一件随手配合的螺钉检验全部尺寸。配合件试装可以补充功能观察,但不能代替未覆盖的项目。

出现槽宽不同、端部异常或局部毛刺时,应先核对工具、支撑和测量状态是否一致,再判断是否涉及程序、磨损或材料变化。不把未经排查的异常笼统归为机床问题,也不在没有余量依据时反复扩大槽口。相关调整须留下首件与过程检查记录。

下单前建议确认的五项信息

  1. 功能与方向:长槽用于固定、调节还是导向,哪一侧或哪一段属于实际接触区,相关装配版本是什么。
  2. 几何与基准:长度和深度定义、端部形式、孔槽关系、接收基准和必要的测量位置,避免各方使用不同口径。
  3. 制造与支撑:材料状态、允许的工艺连接、夹持接触范围以及是否接受路线调整,不能只传外观截图。
  4. 边缘与表面:正反两面修边、相交位置观察、后续处理和不允许损伤区域,说明处理前后各自复核什么。
  5. 数量与交接:试制数量、变更处理、过程记录和分隔包装,长槽件相互摩擦或碰撞也应纳入防护讨论。

常见问题

通槽一定比盲槽容易加工吗?

不一定。通槽要处理切穿后的支撑和背面出口,盲槽要兼顾槽底与排屑,两者都依赖具体几何和材料。

槽宽只测中间一点可以吗?

需按功能与图纸安排检查。中间读数不能自动代表两端、不同深度或全长关系,检查位置应事先明确。

槽底需要与侧壁同样的表面要求吗?

不应默认相同。应根据配合与功能分别规定,并选择能覆盖相应区域的复核方法。

去毛刺后还需要复核槽口吗?

建议核对边缘状态和相关功能尺寸,特别是接触边、端部及孔槽相交位置,防止修边改变有效轮廓。

多批次长槽件怎样减少混淆?

把图纸版本、程序、加工状态和包装标识对应起来,批次变更时重新确认受影响的特征与检查范围。

参考来源

石文天、侯岩军、刘玉德、李强强,北京工商大学,《微切削毛刺形成机理及研究进展综述》,《中国机械工程》2019年30卷23期2809-2819、2828。核实期刊官方题名、作者、摘要及官方索引正文,引用仅限形成因素与工序联动,不转用微切削参数或效果数据。

177-0621-7614

177-0621-7614

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

shiziqiu@oemach.com

shiziqiu@oemach.com

邮箱