微信同号扫码咨询
【本文摘要】铝合金安装板看起来是一块带孔平板,加工任务却贯穿定位、装夹、孔系和表面处理。若只检查机加工结束时的尺寸,可能遗漏氧化后的配合与外观问题。本文从莱图加工艺评审角度,梳理无锡小批量零件加工的安排方法,属于通用方案说明,不是某个客户项目的实测记录。
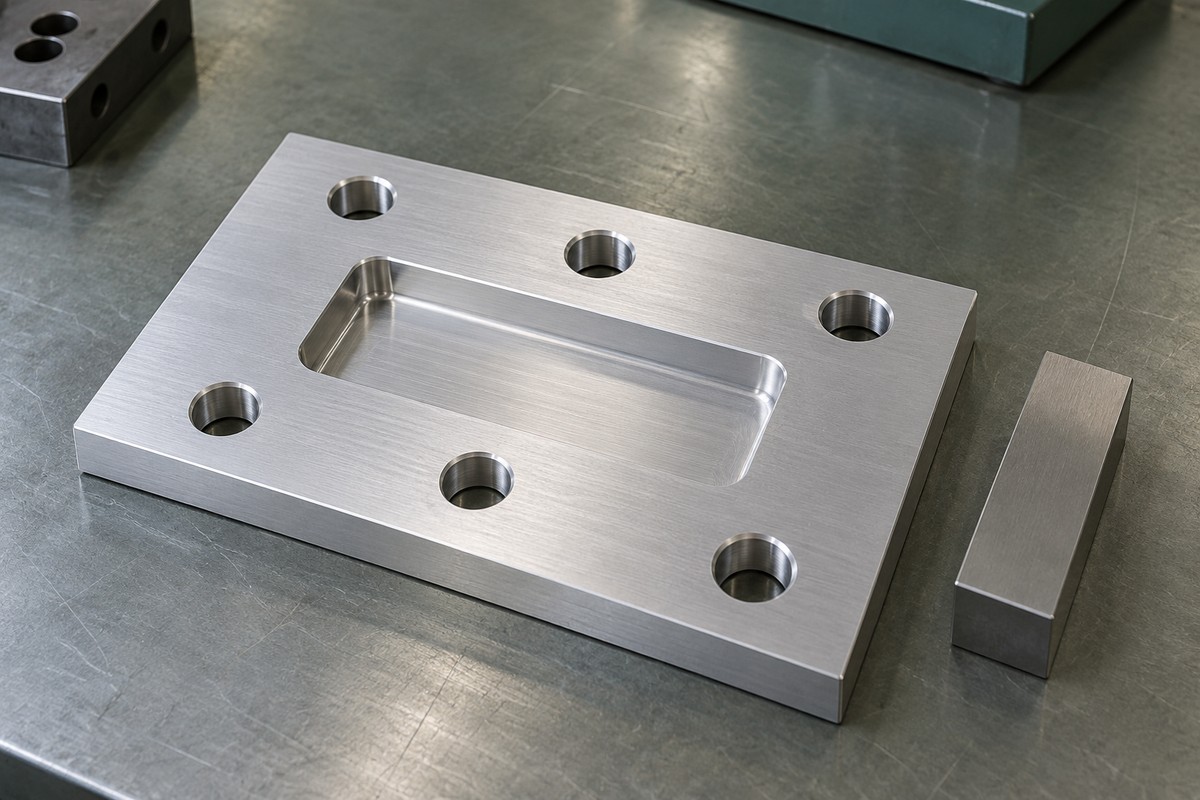
同一块板上的孔可能用于定位、紧固、调整或让位,其验收重点并不相同。建议先结合配合件识别安装基准,再确认孔径、孔距以及与边缘的关系。图纸要求已经明确时,工艺人员应按其组织加工;要求需要澄清时,不应凭模型外形自行补设公差。
对设备安装板而言,孔位与接触面的关系比“孔加工得漂亮”更重要。一个孔单独测量合格,不能直接证明整组孔与配合件匹配。建议将关键孔系和安装面列成共同复核对象,明确检查是在自由状态、支撑状态还是约定装配状态下完成,避免不同状态混用。
小批量订单不能因为件数少,就省略余量和支撑评估。安装板带浅腔、台阶或两面去料时,应比较各区域的刚性变化,并考虑粗加工后重新释放、定位及复核。工装应给刀具和排屑留下空间,接触位置避免落在后续需要加工的薄弱区域。
莱图加评审此类零件时,应把材料状态、毛坯形式、加工余量和基准建立过程一起看。这里提出的是任务审查方法,不意味着所有安装板必须采用同一夹具或固定顺序。实际路线应结合尺寸、公差、材料以及可用设备确定,必要时用试加工验证支撑方案。
可考虑先取得稳定定位面,再安排外形及需要关联控制的孔系。涉及换面时,应说明定位依据怎样传递,不能把每个表面都作为独立任务处理。若长槽用于调节,应区分槽本身的几何要求和装配调整范围;不能把长槽当成任意孔位误差的补偿办法。
铝合金安装板除了孔径,还要评审夹持和支撑对板面状态的影响。西北工业大学团队发表于《机械工程学报》的综述指出,弱刚性薄壁零件的加工变形与振动需要结合装夹方案和辅助支撑考虑。[来源:《机械工程学报》:面向薄壁零件加工变形与振动控制的智能装夹技术研究进展] 对本篇安装板,建议先比较支撑位置、夹紧区域和加工顺序,再通过首件复核松夹后的板面状态;不把其他薄壁结构的试验参数直接套用。
通孔出口、沉孔交接处、浅腔边缘和槽端需要分别检查。建议在结构尚方便接近时处理交接边,再进行后续装夹或处理;不宜等零件全部完成后,用同一种工具在所有边缘反复打磨。边缘修整应保护定位孔口和安装接触面,避免改变有效尺寸。
对于有外观要求的板件,毛刺处理和刀纹要求应分开说明。表面颜色均匀不能证明孔内没有残屑,边缘光滑也不能证明板面形状稳定。可将检查项目写成对应清单,记录采用的修整方式及复核结果,便于首件与后续零件保持一致的判断口径。
阳极氧化不应只理解为换一种颜色。建议在工艺评审时确认处理区域、接触或导电位置、外观面以及尺寸验收阶段。如果某些孔、螺纹或配合面需要保护,应先约定可执行的方案。处理余量和补偿量不能凭习惯写成固定值,应由材料、工艺与尺寸要求共同确定。
莱图加在组织工序时,应把机加工检查、处理交接和处理后复核设为不同节点。交接记录宜说明零件版本、数量、保护要求和外观判定方式。供应商之间如果没有共同依据,就容易出现机加工方与处理方各自认为合格、装配方却无法使用的情况。
无锡精密零件加工的完工复核,应围绕约定的关键孔、安装面、螺纹和外观展开。能够证明装配关系的项目不能只看整体照片;量具与方法应适应实际公差。若更改了表面工艺或返工方式,也应重新评估其对尺寸和外观的影响,而不是沿用上一次的判定。
包装时建议隔开易碰撞的板边和外观面,防止零件在箱内相互摩擦。交付资料按约定附上版本、数量和尺寸复核记录。配图为新生成的工艺主题示意,不是该零件的实物、现场测量或洁净性能证明;涉及半导体设备的特殊要求,应由项目资料单独确认。
先加工孔还是先做外形?没有统一答案,应比较基准建立、夹持稳定和孔系关系,按实际结构确定。
氧化前合格就可以发货吗?如果约定处理后验收,还需复核相应配合尺寸、螺纹和外观。
所有孔都要预留相同补偿吗?不能,处理条件、尺寸要求与保护方式不同,应逐项评审。
安装板一定用于半导体设备吗?不是。应用行业和工况必须有依据,不能只根据外形或文件存放目录判断。
采购比较报价要看什么?核对材料、处理范围、复核项目、首件等待和包装是否一致,再比较完整交付范围。
· 《机械工程学报》:面向薄壁零件加工变形与振动控制的智能装夹技术研究进展,吴宝海等,2021年,57卷17期,21-34页。用于弱刚性零件的装夹与辅助支撑风险说明,不直接采用其他零件的切削参数。
177-0621-7614
24小时服务热线
扫码添加微信备注"公司+姓名"
shiziqiu@oemach.com
邮箱